Basınçlı kumlama, metal ve diğer uygun yüzeylerde pas, eski boya, oksit ve yüzey kirlerinin giderilmesi; yüzeyin temizlenmesi veya kaplama öncesinde istenilen pürüzlülüğün oluşturulması amacıyla kullanılan mekanik bir yüzey hazırlama yöntemidir. İşlem sırasında aşındırıcı malzeme, basınçlı hava yardımıyla yüksek hızda yüzeye püskürtülür.
Yüzeye çarpan aşındırıcı tanecikler yüzey üzerinde çok küçük izler meydana getirir. Kullanılan aşındırıcının cinsi, tane yapısı, boyutu ve hava basıncı; elde edilen yüzeyin pürüzlülüğünü ve görünümünü doğrudan etkiler. Bu nedenle kumlama işlemi özellikle boya ve kaplama öncesi yüzey hazırlığında önemli bir yöntemdir.
Otomotiv boyacılığında yüzey hazırlığından sonraki aşamalardan biri astar boya uygulamasıdır. Boya sistemleri ve diğer uygulamalar hakkında genel bilgi için temel oto boya eğitimi içeriğini de inceleyebilirsiniz.
Basınçlı Kumlama Nedir?
Basınçlı kumlama işlemi, uygun aşındırıcı malzemelerin basınçlı hava yardımıyla yüzeye yüksek hızda püskürtülmesi esasına dayanır. Aşındırıcı tanecikler yüzeye çarptığında temizleme ve pürüzlendirme etkisi meydana getirir.
Kumlama yalnızca pas temizlemek amacıyla kullanılmaz. Uygun aşındırıcı ve çalışma şartları seçildiğinde kaplama öncesi yüzey hazırlama, yüzey pürüzlendirme, temizleme ve yüzey sonlandırma gibi farklı amaçlarla da uygulanabilir.
Basınçlı Kumlama Düzeneği ve Elemanları

Bir yüzeyin basınçlı kumlama yöntemiyle işlenmesinde kullanılan başlıca elemanlar şunlardır:
- Basınçlı hava,
- Aşındırıcı kumlama malzemesi,
- Hava ve kum tankları,
- Kumlama hortumu,
- Kum püskürtme memesi (nozul).
Yüzeyin yapısını ve kumlama sonucunu etkileyen en önemli faktörler arasında hava basıncı ve kullanılan aşındırıcı malzemenin özellikleri bulunur. Basınçlı hava aşındırıcı taneciklere gerekli hareket enerjisini sağlarken, kullanılan aşındırıcının yapısı yüzeyde meydana gelecek etkinin belirlenmesinde önemli rol oynar.
Basınçlı Kumlama Sistemi Nasıl Çalışır?

Basınçlı kumlama sisteminde kompresörden sağlanan hava, kumlama kazanındaki aşındırıcı malzemenin hortum içerisinden taşınmasını sağlar. Hava ve aşındırıcı karışımı nozuldan yüksek hızda çıkarak işlenecek yüzeye çarpar.
Taneciklerin yüzeye çarpması sonucunda yüzeydeki pas, oksit, eski kaplama ve diğer istenmeyen tabakalar temizlenebilir. Aynı zamanda kullanılacak aşındırıcıya bağlı olarak yüzeyde sonraki kaplama işleminin tutunmasını kolaylaştıracak bir pürüzlülük oluşturulabilir.
Kumlamada Kullanılan Aşındırıcı Malzemeler
Kumlama işleminde kullanılan aşındırıcı malzemeler farklı tane boyutlarında ve şekillerde olabilir. Yüzey üzerindeki etkileri açısından aşındırıcıları genel olarak köşeli ve küresel tanecikli malzemeler şeklinde değerlendirmek mümkündür.
Köşeli Aşındırıcılar ve Grit
Köşeli taneciklerden oluşan bazı aşındırıcı malzemeler grit olarak adlandırılır. Çelik grit ve alüminyum oksit gibi aşındırıcılar yüzeyde daha keskin bir etki oluşturarak pürüzlendirme amacıyla kullanılabilir.
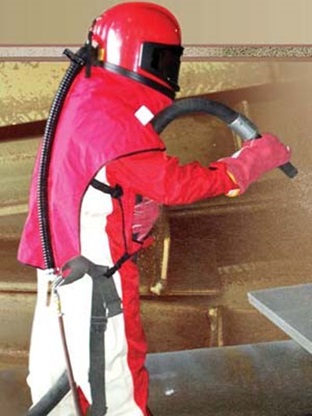
Köşeli aşındırıcıların yüzeye çarpması kesme ve aşındırma etkisi meydana getirir. Bu sayede yüzeyde kaplama veya boya uygulamasının tutunmasına yardımcı olabilecek bir profil oluşturulabilir.
Ancak aynı bölgeye gereğinden fazla kumlama yapılması yüzeyden fazla miktarda malzeme kaldırılmasına ve ölçüsel değişikliklere neden olabilir. Aşırı derin bir yüzey profili oluşturulması, daha sonra uygulanacak boya veya kaplama malzemesinin tüketimini de artırabilir.
Küresel Aşındırıcı Malzemeler
Küresel tanecikli malzemelerin yüzey üzerindeki etkisi köşeli aşındırıcılardan farklıdır. Bu tür malzemeler yüzey sonlandırma ve daha homojen bir görünüm elde etme amacıyla kullanılabilir.
Kullanılacak aşındırıcının seçimi yapılırken parçanın malzemesi, yüzeyin mevcut durumu ve kumlamadan sonra uygulanacak işlem birlikte değerlendirilmelidir.
Kumlama Yaparken Nelere Dikkat Edilmelidir?
Kumlama işleminde aşındırıcının cinsi ve tane büyüklüğü işlenecek yüzeye uygun seçilmelidir. Gereğinden büyük veya agresif aşındırıcı kullanılması yüzeyde istenenden daha derin bir profil meydana getirebilir.
Özellikle daha sonra boya uygulanacak yüzeylerde doğru yüzey profilinin oluşturulması önemlidir. Kumlama sonrasında yüzey temiz tutulmalı ve uygulanacak boya sisteminin gerektirdiği hazırlık işlemleri yapılmalıdır.
Hazırlanan metal yüzeyin korozyona karşı korunması ve son kat boya için uygun altyapının oluşturulması amacıyla astar boya uygulanabilir. Sonraki boya işlemlerinde kullanılan sistemlerden biri olan su bazlı boya uygulamasını da ayrıca inceleyebilirsiniz.
Boru İçi Basınçlı Kumlama İşlemi
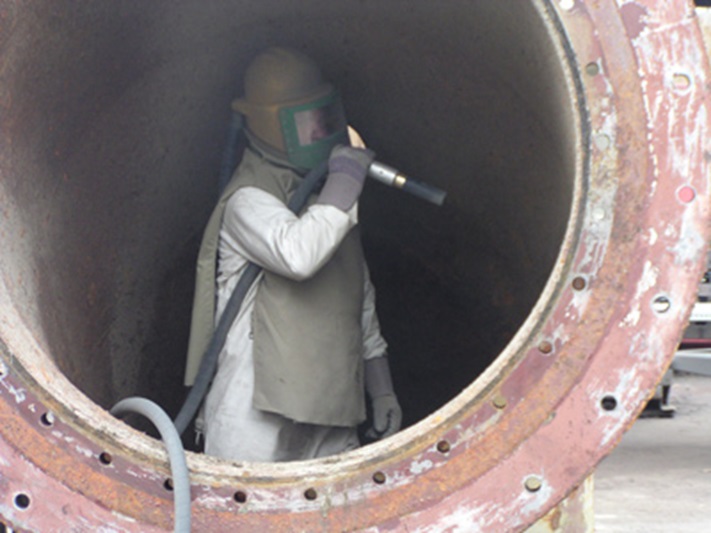
Basınçlı kumlama sistemlerinde kullanılan portatif kumlama kazanları basınç altında çalışan ekipmanlardır. Kumlama kazanının haznesindeki aşındırıcı malzeme, sistem içerisindeki basınçlı hava ile kontrollü biçimde karıştırılarak kumlama hortumuna gönderilir.
Hortum içerisinden ilerleyen hava ve aşındırıcı karışımı nozuldan yüksek hızda çıkar. Yüzeye ulaşan aşındırıcı tanecikler çarpma etkisiyle yüzeyde hızlı bir temizleme veya pürüzlendirme işlemi gerçekleştirir.
Kumlama Nozulu Nedir?
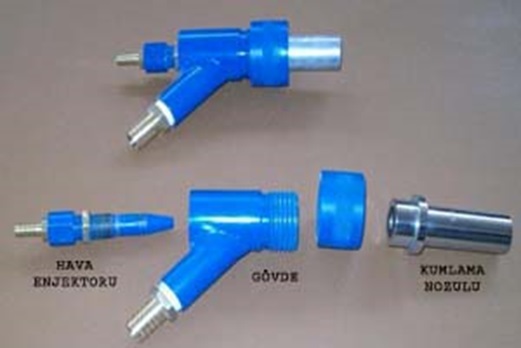
Kumlama nozulu, aşındırıcı ve basınçlı hava karışımının yüzeye yönlendirilmesini sağlayan sistem elemanıdır. Kumlama hortumunun uç kısmında bulunur ve çalışma sırasında yoğun aşınmaya maruz kaldığı için aşınmaya dayanıklı malzemeden üretilmesi gerekir.
Nozul çapı sistemin hava tüketimini doğrudan etkileyen faktörlerden biridir. Kullanım sırasında nozul aşındıkça iç çapı büyüyebilir ve sistemin hava ihtiyacı artabilir. Bu nedenle nozul aşınmasının düzenli olarak kontrol edilmesi hem yüzey kalitesi hem de enerji tüketimi açısından önemlidir.
Vakumlu Kumlama Nedir?
Vakumlu kumlama veya emişli kumlama, basınçlı havanın oluşturduğu vakum etkisinden yararlanarak aşındırıcı malzemenin kumlama tabancasına çekildiği bir yöntemdir.
Basınçlı hava kumlama tabancasının içerisinden geçirilirken meydana gelen vakum, aşındırıcı malzemenin emilmesini sağlar. Emilen aşındırıcı hava ile karışarak tabancadan işlenecek yüzeye püskürtülür.
Vakumlu Kumlama Kabini
Vakumlu kumlama işlemleri toz emiş ve filtreleme sistemine sahip kapalı kumlama kabinlerinde gerçekleştirilebilir. Bu sistem özellikle küçük parçaların kontrollü bir ortamda kumlanmasında kullanışlıdır.
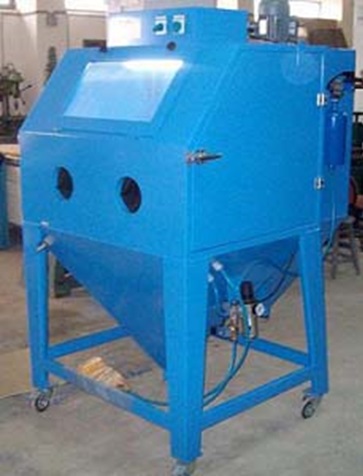
Kumlama kabininde aşındırıcı malzeme alt haznede toplanır ve kumlama tabancası tarafından tekrar emilir. Operatör parçayı kabin içerisindeki eldivenler yardımıyla tutarak kumlama işlemini gerçekleştirir. Sistemin hava kontrolü ayak pedalı gibi kontrol elemanlarıyla sağlanabilir.

Kumlama İçin Kompresör Seçimi Nasıl Yapılır?
Basınçlı kumlama sisteminde kompresör seçimi, sistemin ihtiyaç duyduğu hava debisine ve çalışma basıncına göre yapılmalıdır. Hava tüketimini belirleyen en önemli değişkenler arasında nozul çapı ve çalışma basıncı bulunur.
Nozul kullanım sırasında aşındıkça iç çapının büyümesi hava tüketiminin artmasına neden olabilir. Bu nedenle kompresör seçiminde yalnızca yeni nozulun hava ihtiyacı değil, çalışma şartları ve zaman içerisinde oluşabilecek aşınma da dikkate alınmalıdır.

Örneğin belirli bir çalışma basıncı ve nozul çapı için gerekli hava miktarı belirlendikten sonra kompresörün bu debiyi çalışma süresince karşılayabilmesi gerekir. Kompresörün yetersiz kalması sistem basıncının düşmesine ve kumlama performansının bozulmasına neden olabilir.
Vakumlu Kumlamada Hava Tüketimi
Vakumlu kumlama sistemlerinde hava tüketimi kullanılan tabancanın, hava enjektörünün, nozulun ve çalışma basıncının özelliklerine bağlıdır. Doğru hava debisinin sağlanması kumlama işleminin düzenli gerçekleştirilebilmesi açısından önemlidir.

En iyi yüzey kalitesinin ekonomik ve sürekli şekilde elde edilebilmesi için kompresör, nozul, hortum ve aşındırıcı malzemenin yapılacak işe uygun seçilmesi gerekir. Sistem elemanlarının düzenli kontrol edilmesi, kumlama performansının ve yüzey kalitesinin korunmasına yardımcı olur.
Kumlama Sonrası Boya Uygulaması
Kumlama işlemi boya veya kaplama öncesinde gerçekleştirildiyse yüzeyin yeniden kirlenmesine ve korozyona uğramasına izin verilmeden sonraki yüzey hazırlama aşamasına geçilmelidir. Uygulanacak boya sistemine göre yüzey temizliği tamamlandıktan sonra uygun astar ve boya katları uygulanır.
Otomotiv boyacılığında bu sürecin devamını astar boya uygulaması ve su bazlı boya uygulaması içeriklerinden inceleyebilirsiniz. Boya uygulamalarının genelini öğrenmek için ise Temel Oto Boya Eğitimi sayfasından yararlanabilirsiniz.
Otomotiv Boya Bilginizi Test Edin
Yüzey hazırlığı, astar ve otomotiv boya uygulamalarını öğrendikten sonra bilgilerinizi Otomotiv Boya Sınavı ile değerlendirebilirsiniz.
Otomotiv gövde ve boya uygulamaları, motor sistemleri ve diğer teknik eğitim içeriklerine MotorDersi üzerinden ulaşabilirsiniz.
İlk yorumu siz yazın
Konu hakkında görüş, soru veya ek bilgi paylaşabilirsiniz.